新能源汽车零部件CNC精加工 铝合金电池壳体与电机壳体的制造关键
随着新能源汽车产业的快速发展,轻量化、高强度、高精度的零部件需求日益增长。其中,铝合金壳体——尤其是电池壳体和电机壳体——作为核心结构件,其制造水平直接影响整车的安全性、续航里程与性能表现。CNC精加工技术凭借高精度、高一致性和灵活性的优势,成为铝合金壳体加工的主流工艺。
一、新能源汽车铝合金壳体的重要性
1. 电池壳体:动力电池的“安全铠甲”
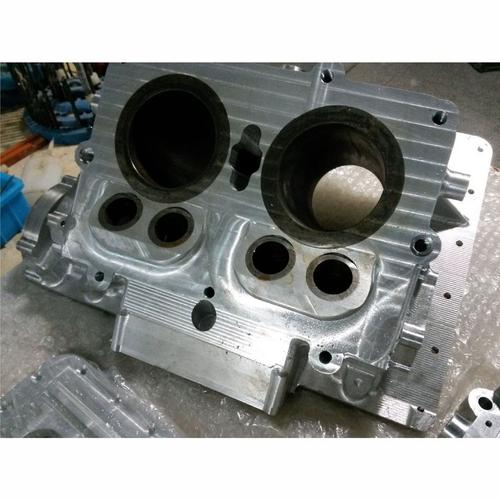
电池壳体承载着电芯模组,需具备优异的密封性、抗冲击性、耐腐蚀性和导热性。铝合金材质密度低、强度高,可在减轻重量的同时提供足够的结构支撑。通过CNC精加工,可确保壳体安装孔位、密封槽、冷却流道等特征的尺寸精度达到±0.02mm以内,从而保障电池包的IP67/IP68防护等级与热管理效率。
2. 电机壳体:驱动系统的“精密骨架”
电机壳体需容纳定子、转子、轴承及冷却水道,其同轴度、端面垂直度、轴承孔公差直接影响电机噪音、振动与寿命。CNC加工中心可一次装夹完成多面加工,保证电机壳体的位置精度,如轴承孔同轴度≤0.03mm,满足高转速电机(15000rpm以上)的严苛要求。
3. 其他汽车配件:轻量化与集成化
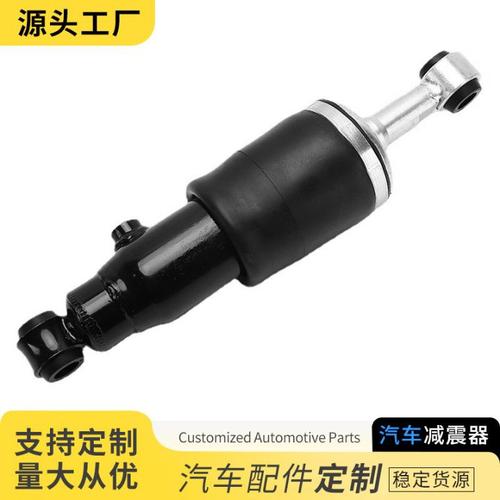
除电池、电机壳体之外,电控壳体、减速器壳体、充电机壳体等铝合金配件也广泛采用CNC精加工。通过拓扑优化与一体压铸+CNC精加工的组合工艺,可实现零件减重20%-40%,同时减少连接件数量,提升整体刚性。
二、CNC精加工铝合金壳体的关键技术
1. 材料特性与刀具选择
铝合金(如A356、ADC12、6061、7075)塑性大、导热好,但易粘刀。推荐使用金刚石涂层刀具或高positiv几何角度的硬质合金刀具,配合高压冷却液,实现高速切削(线速度可达500-1000m/min),确保表面粗糙度Ra≤1.6μm。
2. 夹具与装夹方案
壳体多为薄壁、异形结构,易变形。应采用多点柔性夹具或真空吸盘,配合液压压板,分散夹紧力。对于密封槽和轴承孔,建议采用“先粗后精、对称去量”的加工顺序,减少残余应力。
3. 高速加工与在线检测
五轴联动CNC加工中心可完成复杂斜孔、流道和倒角的加工。配合在线测头(如Renishaw),可在机测量关键尺寸并自动补偿刀补,将废品率控制在0.5%以内。
4. 冷却与排屑
铝合金切屑易缠绕,需设计内冷刀具与螺旋排屑槽,搭配主轴中心出水(压力≥30bar),保证深孔(如电机冷却水道)加工顺畅。
三、工艺路线示例(以电池壳体为例)
- 毛坯:铝合金压铸或挤压型材
- 粗加工:去除大余量,留0.5mm精加工余量
- 再去应力:自然时效或振动时效
- 精加工:CNC加工中心完成安装面、密封槽、螺纹孔
- 检测:三坐标测量机(CMM)全尺寸报告
- 表面处理:阳极氧化或喷涂,提高耐蚀性
四、行业趋势与挑战
- 一体化压铸:特斯拉等车企推动更大尺寸压铸件,CNC需应对更复杂的清整与精加工需求。
- 干式切削:减少切削液使用,降低环保成本,但对刀具耐热性要求更高。
- 智能制造:通过MES系统与CNC联网,实现刀具寿命预测与自适应加工,提升OEE至85%以上。
五、
铝合金电池壳体、电机壳体等新能源汽车零部件的CNC精加工,是连接材料科学与精密制造的桥梁。只有深度理解零件功能、合理设计工艺与夹具、选用高效刀具与检测手段,才能批量生产出高精度、高可靠性的汽车配件,助力新能源汽车产业迈向更高水平。
如若转载,请注明出处:http://www.cqyichi.com/product/21.html
更新时间:2026-09-15 01:28:07